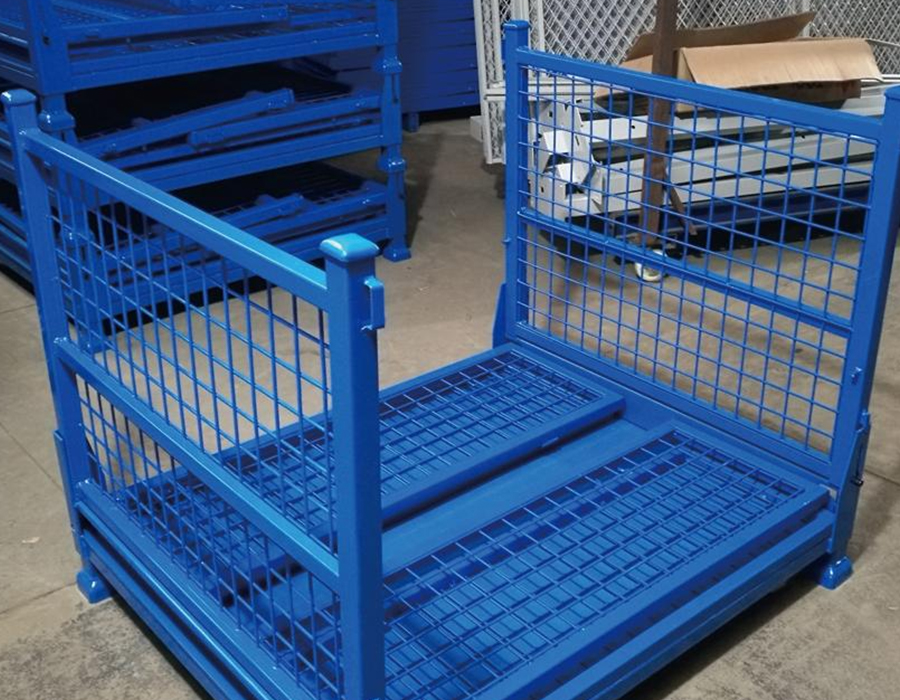
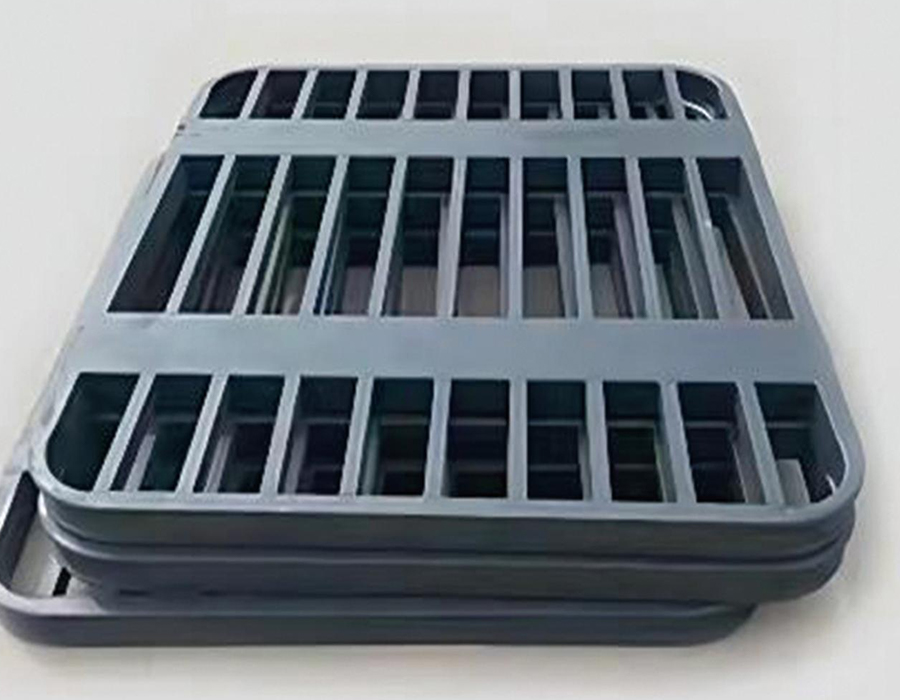
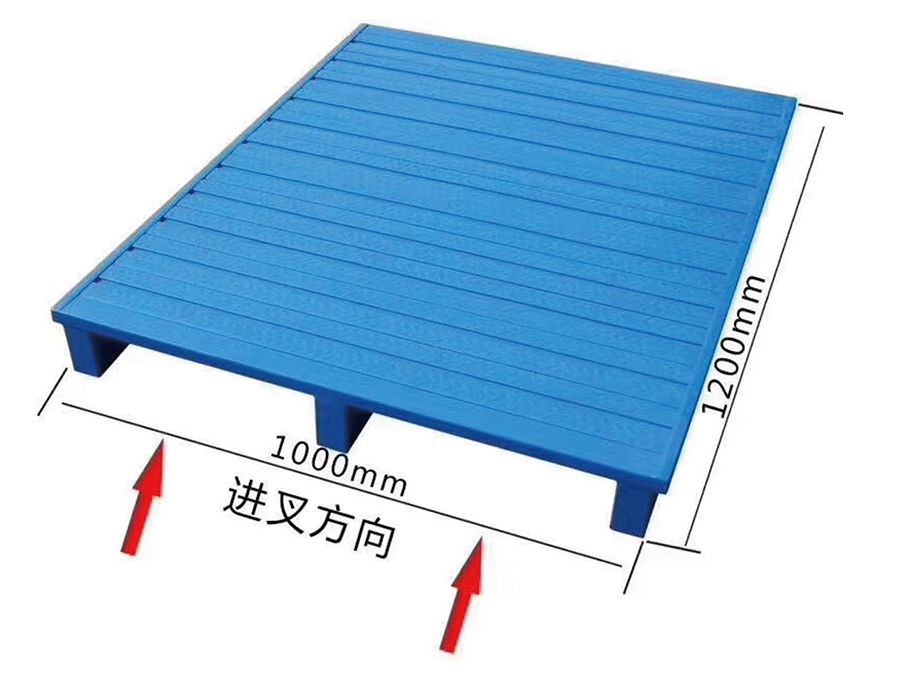
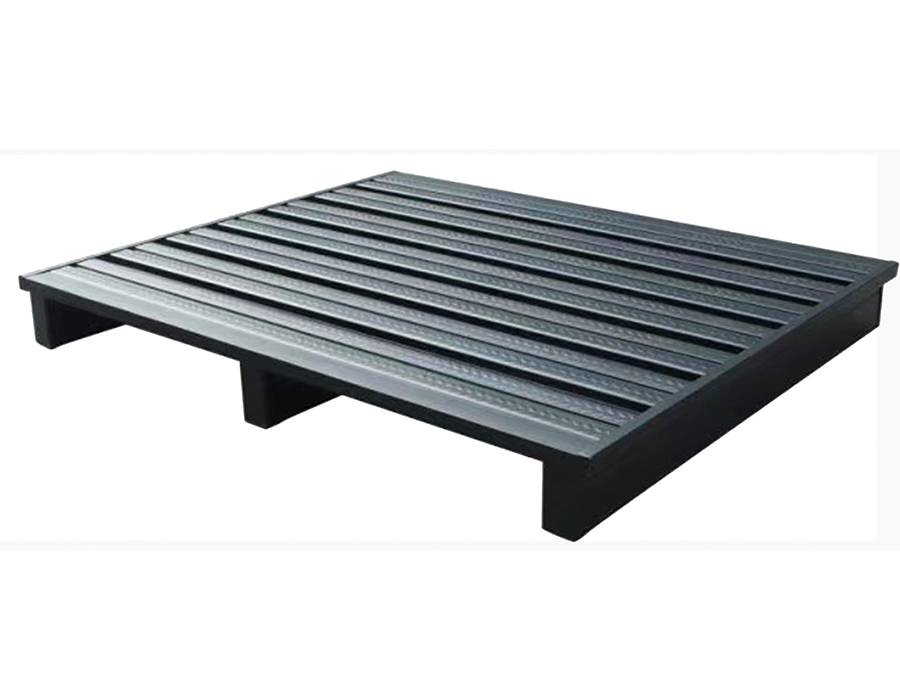
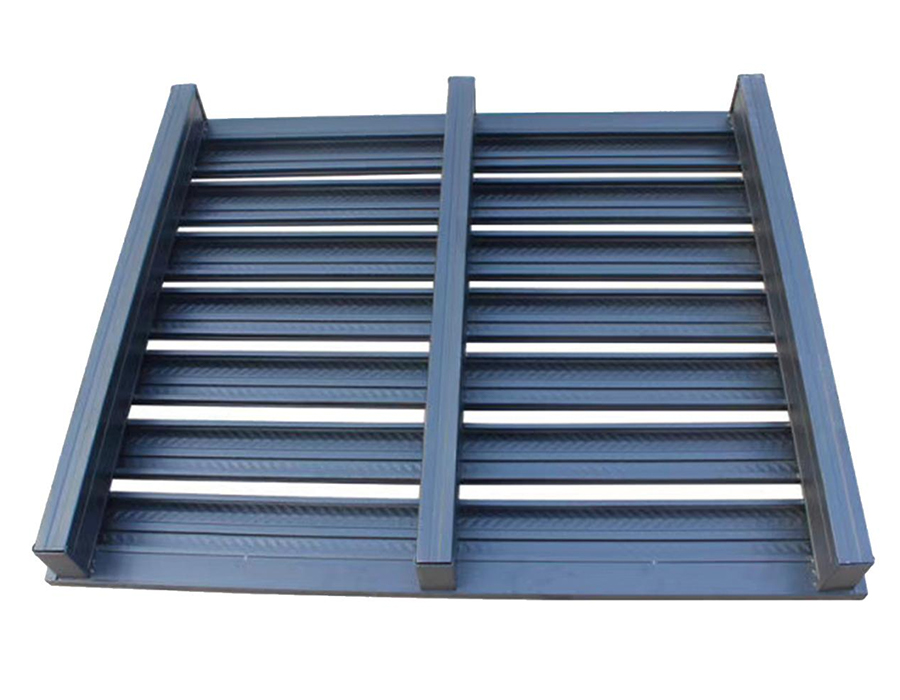
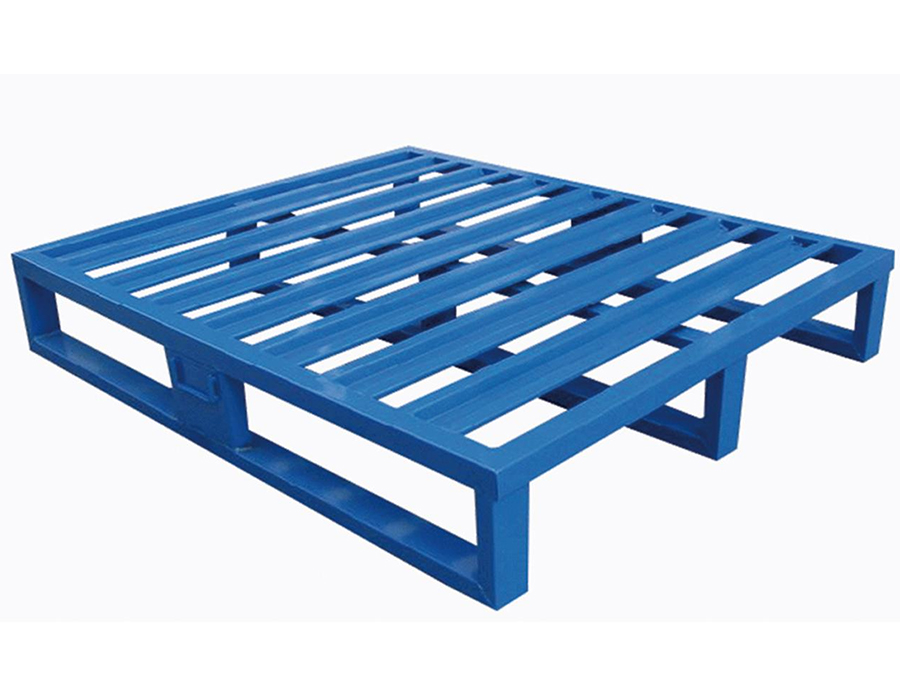
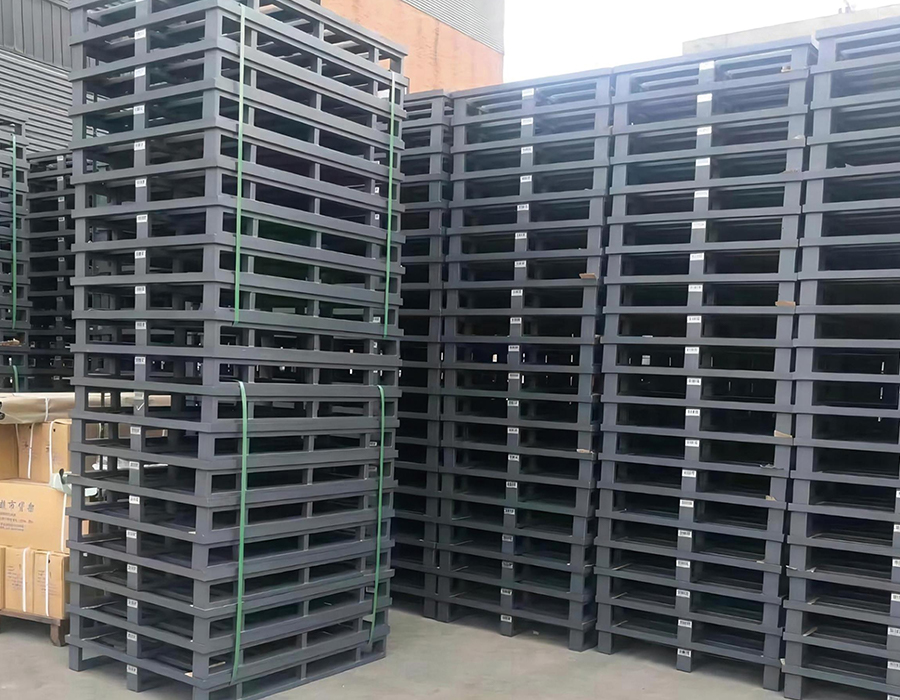
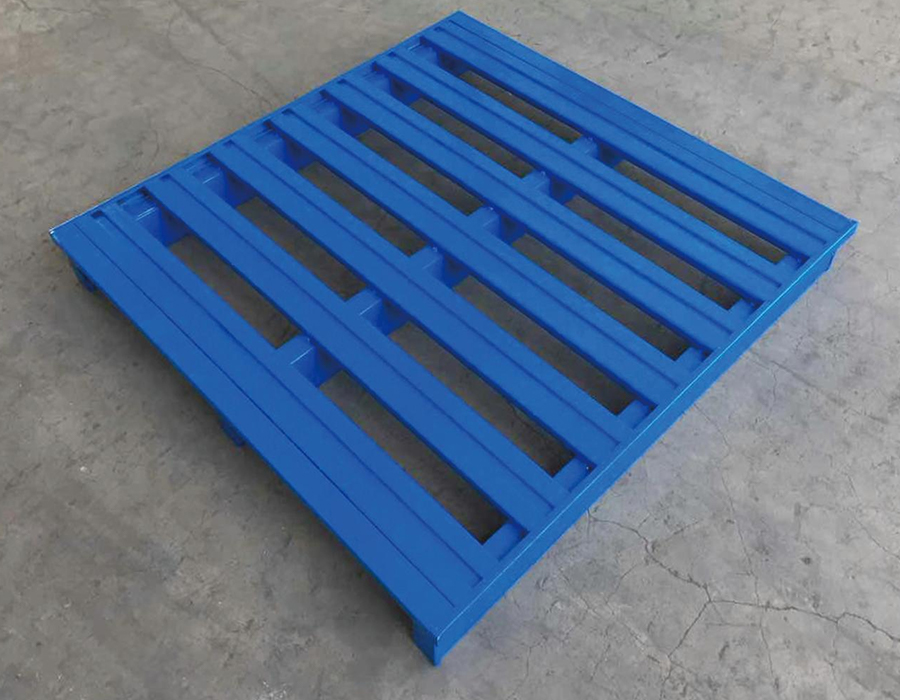
Metallilavat valmistetaan rakenneteräksestä tai galvanoidusta teräslevystä, ja niiden staattinen kantavuus on 5 tonnia yksikköä kohden, käyttöikä kolminkertainen muovilavojen ja kymmenen kertaa puuvaihtoehtoihin verrattuna ja huomattavasti pienemmät kokonaiskustannukset teollisen varastoinnin intensiivisissä, korkeataajuisissa mekaanisissa käsittelyolosuhteissa.
Vakiokoko 1 000 x 1 200 x 125 mm on täysin yhteensopiva yleisten telinejärjestelmien ja trukkien teknisten vaatimusten kanssa. Liukumaton kannen pinta estää kuorman siirtymisen käsittelyn aikana, ja haarukkatrukin sisääntulorakenne tukee neli- tai kaksisuuntaista sisäänajoa, jotta se sopii monenlaisiin käsittelylaitteiden kokoonpanoihin.
Ylivoimainen teräksen jäykkyys ja laadukas pintakäsittely takaavat kantavuuden ja liukastumisenesto-ominaisuudet, jotka ylittävät vastaavan materiaaliluokan kilpailijoiden tuotteet. Monipuolinen yhteensopivuus lattiapinoamiseen, hyllyjen varastointiin ja kuljetuskiertosovelluksiin takaa pitkän ja luotettavan käyttöiän.
Käytetään laajasti raskaassa valmistuksessa, kemikaaleissa, terästuotannossa, autojen kokoonpanossa ja suurissa logistiikkalaitoksissa – ensisijainen valinta automatisoituihin korkeahalliin varastoihin ja mekanisoituihin toimintoihin, joissa kuormalavojen kestävyys ja kuorman vakaus toistuvassa korkeataajuisessa käsittelyssä ovat ehdottomia vaatimuksia.
Kuvittele varasto työvuoron lopussa: valmiiden tavaroiden lavat odottamassa vastaanottotilassa...
Lue lisääKun trukki pudottaa täyden lavan telinepalkkiin, rakenteeseen kohdistuu enemmän kuin staattist...
Lue lisääAnhui Huijian Intelligent Equipment Co., Ltd. toivotti äskettäin tervetulleeksi saksalaisen varas...
Lue lisääMiksi muottitelineet ovat keskeinen työnkulkutyökalu Missä tahansa tuotantoympäristössä,...
Lue lisääMikä on kevyet pulttittomat hyllyt? Kevyt pulttittomat hyllyt on eräänlainen säilytystel...
Lue lisääPinottavat teräslavat valmistetaan käyttämällä yhtä kolmesta ensisijaisesta rakennusmenetelmästä – meistetty kansi, jossa on hitsatut putkijalat, täysin hitsattu rakennerunko verkko- tai ritilälevyllä ja rullamuovattu profiilikokoonpano pultti- tai hitsausliitoksilla. Kukin menetelmä tuottaa erilaisen sisäisen kuormapolun, jolla on suorat seuraukset tavaroiden, trukkien piikkien ja pinoamisvoimien pistekuormien siirtämiseen lavarakenteen läpi.
Leimatut kansilavat keskittävät jännityksen tasaisen kansipinnan ja jalkapylväiden risteykseen. Suurissa pistekuormituksessa - kuten koneen alusta tai moottorilohko, joka lepää pienellä jalanjäljillä - leimattuihin kansiin voi muodostua jännitysmurtumia jalkojen hitsausalueen ympärille, jos kannen teräsmittari ei ole riittävä sovellukseen. Vähintään 3,0 mm:n kannen ulottuma jatkuvalla kehähitsauksella jalkarunkoon on käytännöllinen kynnys keskiraskaan teollisuuskäyttöön. Täysin hitsatut rakenteelliset runkolavat jakavat kuormat tasaisemmin itse runko-osien läpi, mikä tekee niistä siedettävämpiä epäkeskistä kuormitusta. Näissä malleissa verkko tai ritiläkansi on ensisijaisesti tuotteen tukipinta eikä rakenteellinen elementti, mikä tarkoittaa, että oikean silmän aukon koon valinta on tärkeää pienille tai epäsäännöllisen muotoisille tavaroille, jotka voivat vääntyä suuriin aukkoihin tai pudota niiden läpi.
Rullamuovatut profiilikokoonpanot tarjoavat parhaan lujuus-paino-suhteen, kun profiilin geometria on hyvin suunniteltu – hattu- tai laatikkoprofiilikannatin saavuttaa korkean taivutusjäykkyyden vähemmällä teräksellä kuin vastaava tasainen levy. Huijianissa T&K-keskuksemme keskittyy erityisesti varastolaitteiden profiilien optimointiin, ja sama suunnittelulogiikka, jota sovelletaan hyllypalkkien suunnitteluun, kertoo, kuinka lähestymme teräslavarakentamisen rakenteellista tehokkuutta.
Pinoamismekanismi on ominaisuus, joka erottaa eniten teräslavaperheet toisistaan, ja valinnalla kiinteiden, irrotettavien ja kokoontaitettavien pylväsjärjestelmien välillä on merkittäviä toiminnallisia seurauksia, jotka ulottuvat paljon säilytyskorkeuden ulkopuolelle.
Kiinteät kulmatolpat on hitsattu pysyvästi lavan runkoon ja tarjoavat parhaan pinoamisjäykkyyden. Ne ovat oikea valinta, kun pinoamiskorkeus on tasainen, tavarat pinotaan aina saman kuormakuvion mukaan ja kuormalavat käsitellään yksinomaan trukilla – koska kiinteitä pylväitä ei voida poistaa sisäkkäin tyhjinä, ne aiheuttavat huomattavia palautuslogistiikkakustannuksia. Neljän ladatun kiinteäpylväisen lavan pino vie saman lattia-alan kuin yksi lava; myös neljän tyhjän kiinteäpylväisen lavan pino vie saman lattiapinta-alan, mutta vaatii huomattavasti enemmän pystytilaa kuin vastaava tasainen kokoontaitettava tai irrotettava pylväsjärjestelmä. Suuren volyymin toiminnassa, jossa satoja tyhjiä lavoja kierrätetään takaisin toimitusketjun läpi, tämä ero tyhjien pinoamistiheyksissä näkyy suoraan kuorma-autojen käyttöasteessa ja kuljetuskustannuksissa.
Irrotettavat pylväät työnnetään lavakannen kulmapistorasioihin ja ne on kiinnitetty tappilukoilla, kitkaklipsiillä tai pulttikauluksilla. Purettuna lavakansi ja pylväät voidaan pinota tasaisesti, jolloin neljän yksikön pinon tyhjä korkeus pienenee noin 1600–1800 mm:stä alle 400 mm:iin – 75–80 % pienempi pystysäilytystila tyhjille. Kompromissi on nivelten jäykkyys: pylvään ja hylsyn liitos saa aikaan liikettä, joka heikentää pinoamisen yleistä vakautta, erityisesti kuljetuksen aikana kohdistuvien sivuvoimien vaikutuksesta. Tätä riskiä pienentää merkittävästi pylväiden hylsyjen määrittäminen vähintään 60 mm:n kiinnityssyvyydellä ja positiivisella lukitusmekanismilla pelkän kitkan säilyttämisen sijaan.
Kokoontaitettavissa teräslavajärjestelmissä käytetään saranoituja sivukehyksiä, jotka taittuvat pohjaan tyhjänä. Ne tarjoavat parhaan tyhjien paluutiheyden, mutta niissä on monimutkaisemmat saranamekanismit, jotka ovat alttiita vaurioille ankarissa käsittelyympäristöissä. Saranatappien kuluminen on ensisijainen pitkän aikavälin huollon huolenaihe; karkaistujen terästen saranatappien määrittäminen ja suunnittelu helppoa kenttävaihtoa varten pidentää käyttöikää huomattavasti. Toimiin, joissa tarvitaan sekä kuormitetun pinoamisen jäykkyyttä että tehokasta tyhjien palautusta, kokoontaitettavat järjestelmät vahvistetuilla saranakokoonpanoilla ovat paras tekninen kompromissi.
Oikea pintakäsittely a metalliset kuormalavat riippuu suuresti käyttöympäristöstä – ei vain varaston sisätiloista, vaan koko syklistä, jonka lava kulkee, mukaan lukien ulkotilojen pysähdysalueet, konttikuljetukset, kylmävarastointi ja altistuminen kemikaaleille tai pesuaineelle. Riittävästi kuivassa jakelukeskuksessa toimiva käsittely voi epäonnistua kuukausien kuluessa elintarvikejalostus- tai rannikkologistiikkaympäristössä.
| Hoito | Tyypillinen paksuus | Suolasumutuskestävyys | Sopivat ympäristöt | Tärkeimmät rajoitukset |
| Sähköstaattinen jauhemaali | 60-100 µm | 500-800 tuntia | Sisätiloissa kuiva/kevyt kosteus | Lastut törmäysreunoissa; huono naarmujen palautuminen |
| Kuumasinkitys | 45-85 µm sinkkiä | klo 1500-2000 | Ulkona, kylmävarasto, pesu | Mitattoleranssin vaihtelu; raskaampaa |
| Sähkösinkitystiiviste | 8-15 µm sinkkitiiviste | 300-500 tuntia | Sisätiloissa kohtalainen kosteus | Ohuempi sinkkikerros; rajoitettu soveltuvuus ulkokäyttöön |
| Epoksipohjamaali | Yhteensä 120-180 µm | Klo 800-1200 | Kemiallinen altistuminen, ruoan vieressä | Korkeammat sovelluskustannukset; vaatii räjähdysvalmistelun |
| Paljas teräs (öljytty) | — | <100 tuntia | Vain lyhytaikainen sisäkäyttö | Ruostuu nopeasti; ei sovellu useimpiin logistiikkakäyttöihin |
Yksi usein huomiotta jätetty tekijä on reuna- ja hitsisaumojen käsittely. Leikkausreunat ja hitsausvyöhykkeet ovat ensimmäisiä paikkoja, joissa korroosio alkaa, koska pinnoitteen tarttuvuus on heikoin terävillä kulmilla ja lämmön vaikutuksilla. Pinnoitteen vähimmäispaksuuden määrittäminen reunoilla – yleensä vähintään 60 % tasaisen pinnan paksuudesta on jäätävä levityksen jälkeen – ja sen varmistaminen, että hitsausroiskeet hiotaan tasaisesti ennen käsittelyä ovat laatuindikaattoreita, jotka erottavat kestävät lavat niistä, joissa on ruostepisteitä ensimmäisen käyttövuoden aikana.
Teräslavan piikkitaskujen mittoja ei ole standardoitu koko teollisuudessa, ja lavataskun geometrian ja trukin piikkien mittojen väliset epäsuhtaudet ovat merkittävä toiminnallisten vahinkojen ja käsittelyn tehottomuuden lähde. Ensisijaiset määritettävät mitat ovat taskun aukon leveys ja korkeus, piikkikanavan pituus (syvyys lavaan) sekä piikin yläosan ja kannen alapuolen välinen välys.
Vakiovastapainotrukeissa käytetään tyypillisesti 100–125 mm leveitä ja 35–45 mm paksuja piikkejä. Piikkitasku, jonka sisäleveys on 130 mm ja sisäkorkeus 50 mm, tarjoaa riittävän tilan sisään- ja ulostulolle ilman liiallista sivuvälystä, joka sallisi lavan siirtymisen noston aikana. Kuitenkin työntömastotrukeissa – joita käytetään yleisesti kapeakäytävissä hyllyissä – on usein leveämpi piikkiväli ja erilaiset piikkiprofiilit. Kun teräslavat on tarkoitettu käytettäviksi useissa eri käsittelylaitteissa, taskujen suunnittelu leveämmän ulottuvuuden trukin piikkigeometriaan mieluummin kuin vastapainopiikkigeometriaan estää yleisen ongelman työntötrukkien piikkien kanssa, jotka menevät teknisesti taskuun, mutta koskettavat taskun sivuseiniä kuormituksen alaisena ja rasittavat taskun runkoa sen sijaan, että tukisivat kuormaa piikkien pinnalla.
Nelisuuntaiset kuormalavat – joissa piikkitaskut kulkevat molemmilla akseleilla – tuovat rakenteellisen monimutkaisuuden: poikkitaskujen leikkaus vähentää kannen tukea lavan keskivyöhykkeellä, missä taivutusmomentit ovat korkeimmat tasaisesti jakautuneiden kuormien alla. Hyvin suunnitellut nelisuuntaiset teräslavat kompensoivat vahvistetun keskiselän, joka kulkee taskujen risteyksien välissä. Tämän vahvistuksen tarkistaminen on nopea kenttätarkastus, joka erottaa rakenteellisesti terveet nelisuuntaiset kuormalavat niistä, jotka aiheuttavat kannen painumista kohtuullisen käytön jälkeen.
Yleisesti väärin sovellettu oletus teräskuormalavojen pinoamisessa on, että nimellinen dynaaminen kuorma lavaa kohti koskee yhtä lailla jokaista pinon yksikköä. Todellisuudessa minkä tahansa pinotun pylvään pohjalava kantaa kumulatiivisia kuormia kaikista sen yläpuolella olevista yksiköistä – ja tapa, jolla nämä kuormat siirtyvät pinoavien pylväiden tai kehyksien läpi, aiheuttaa kulmavyöhykkeille jännityskeskittymiä, jotka voivat ylittää kannen pistekuorman sietokyvyn, vaikka kokonaispaino olisi lavakohtaisen arvon sisällä.
Ajatellaanpa neljän korkean kuormalavojen pinoa, joista kukin kuormataan 800 kg. Pohjalava kantaa 3200 kg päällekkäistä kuormaa, joka siirretään kokonaan neljän kulmapylvään kosketuspisteen kautta. Jos jokainen kosketuspinta-ala on 50 × 50 mm, nimellinen laakerointipaine kussakin kosketuspisteessä on 3 200 kg ÷ 4 kosketuspistettä ÷ 0,0025 m² = 3 200 kPa – selvästi enemmän kuin useimmat varastolattiapinnoitteet ja jotkin betoniseokset kestävät ilman pintavaurioita ja merkittävää keskitettyä rasitusta alemman kulmavyöhykkeen kuormalavan. Tästä syystä pinoamiskuormitusarvot hyvämaineisissa teknisissä tiedoissa mainitaan erillään yhden yksikön kuormitusluokituksista ja miksi pinoamiskapasiteettiluku on yleensä pienempi yksikköä kohti kuin yhden tason kuormitusluokitus.
Kun suunnittelet pinoamiskokoonpanoja, noudata aina valmistajan ilmoittamaa pinoamiskuormitusta – ei hyllykohtaista dynaamista kuormitusta – ja käytä vähintään 1,25-kertaista turvakerrointa ympäristöissä, joissa pinoon voi kohdistua vähäisiä iskuja ohi kulkevien trukkien tai lähellä olevien koneiden aiheuttamasta tärinästä. Huijianin tekninen tiimimme tarjoaa pinoamiskonfigurointiohjeita vakiona tuotespesifikaatioprosessia, mikä auttaa asiakkaita välttämään ylipinoamisen skenaarioita, jotka vaarantaisivat sekä lavojen eheyden että lattian turvallisuuden.
Teräskuormalavojen teoreettinen käyttöikä on moninkertainen puisten vaihtoehtojen käyttöikään verrattuna, mutta pitkän käyttöiän saavuttaminen edellyttää rakenteellista tarkastus- ja huoltoprotokollaa pikemminkin kuin run-to-vika-toimintaa. Pitkäaikaisten teräslavojen yleisimmät vikatilat ovat ennustettavissa ja havaittavissa hyvissä ajoin ennen kuin ne aiheuttavat kuorman pudotuksia tai käsittelytapahtumia.
Lavojen tunnistemerkintäjärjestelmän perustaminen – jopa yksinkertainen leimattu numero jokaiseen yksikköön – mahdollistaa huoltokirjanpidon sitomisen yksittäisiin kuormalavoihin, jolloin voidaan tunnistaa varhaisessa vaiheessa vioittuneet yksiköt ja tutkia, onko syynä valmistusvirhe, tietty käsittelyasema vai tietty varastoitu tuotetyyppi.
Ammattitaitoinen tiimimme
on valmis tukemaan sinua.


 Varastohyllyjen valmistajat