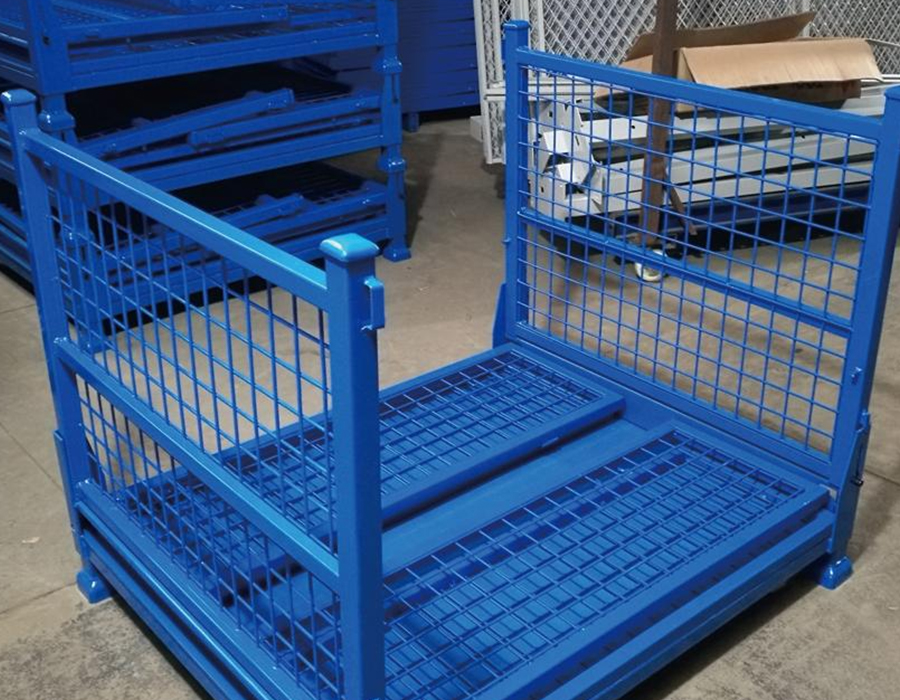
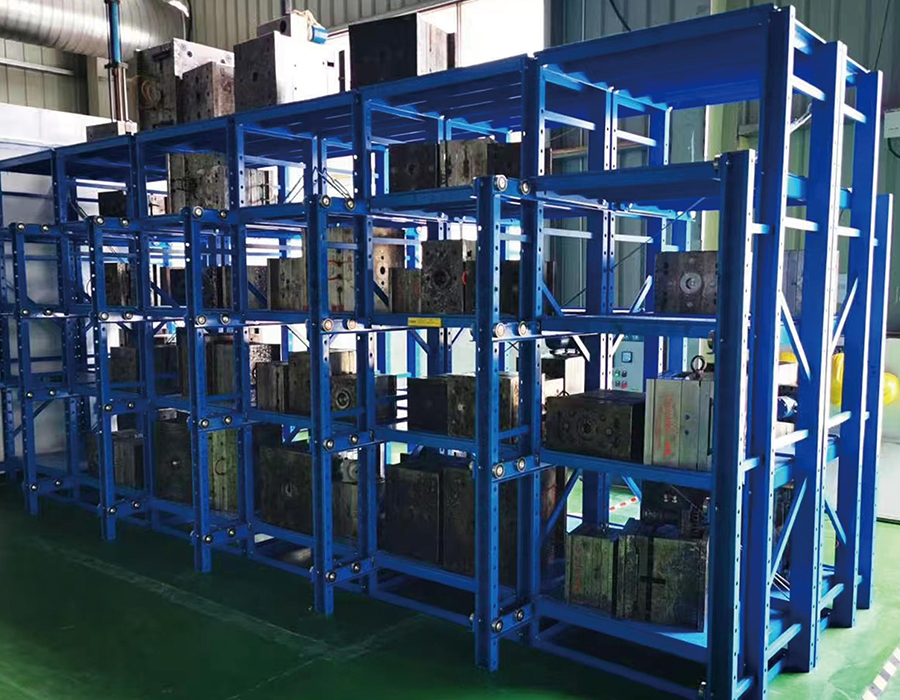
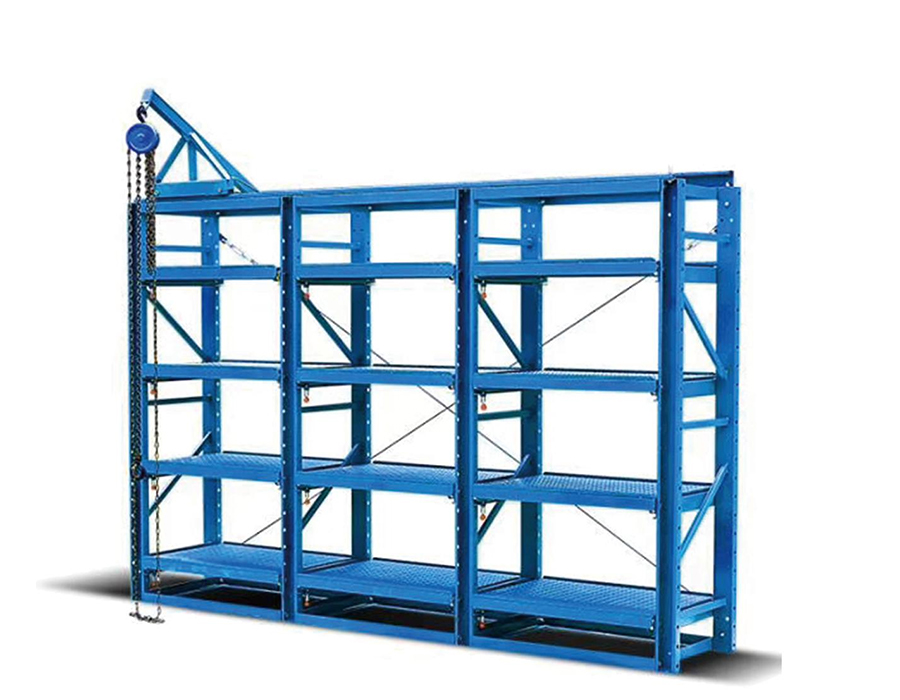
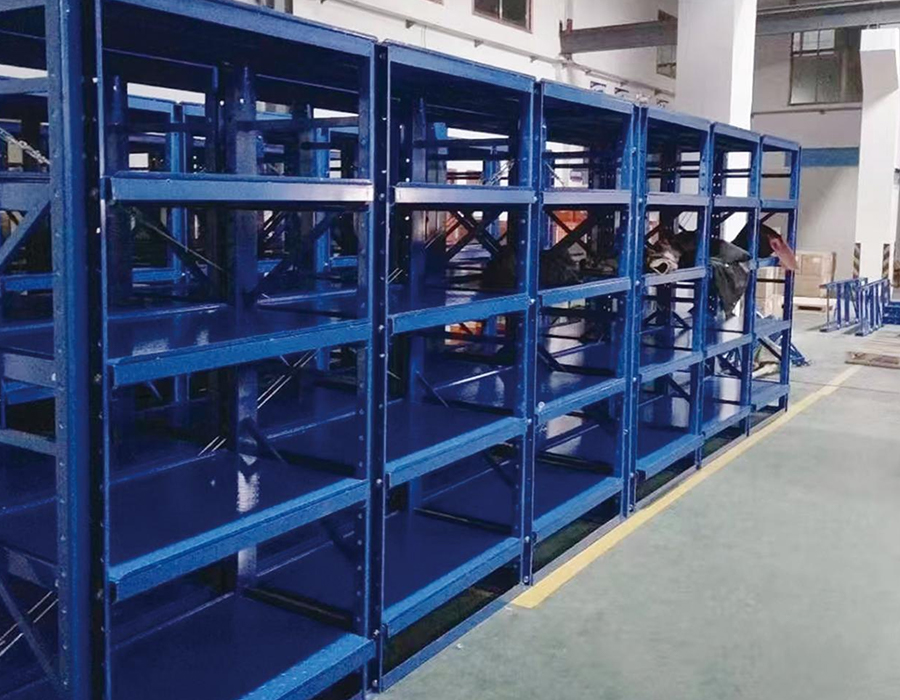
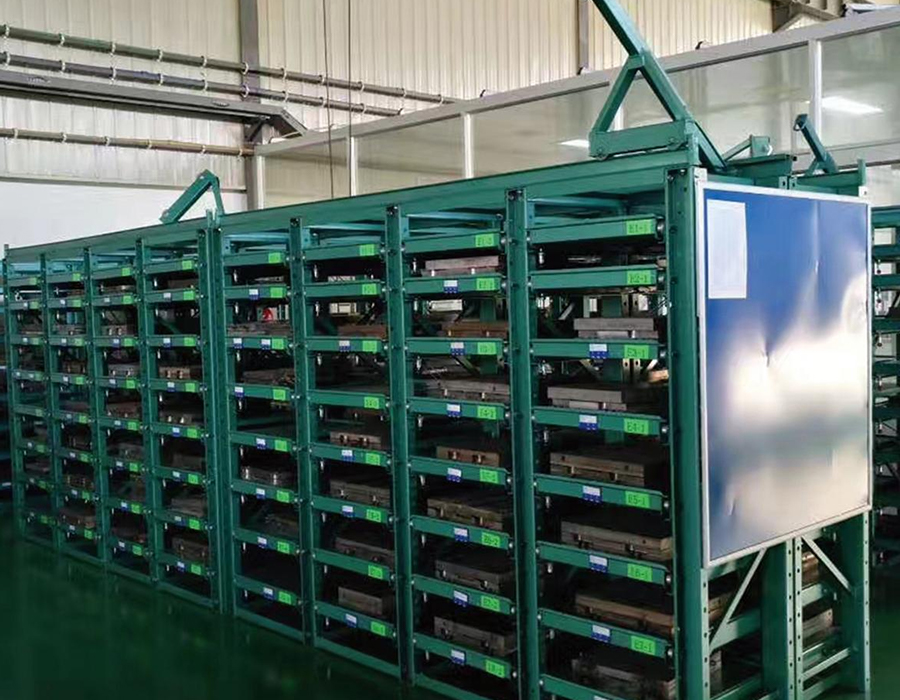
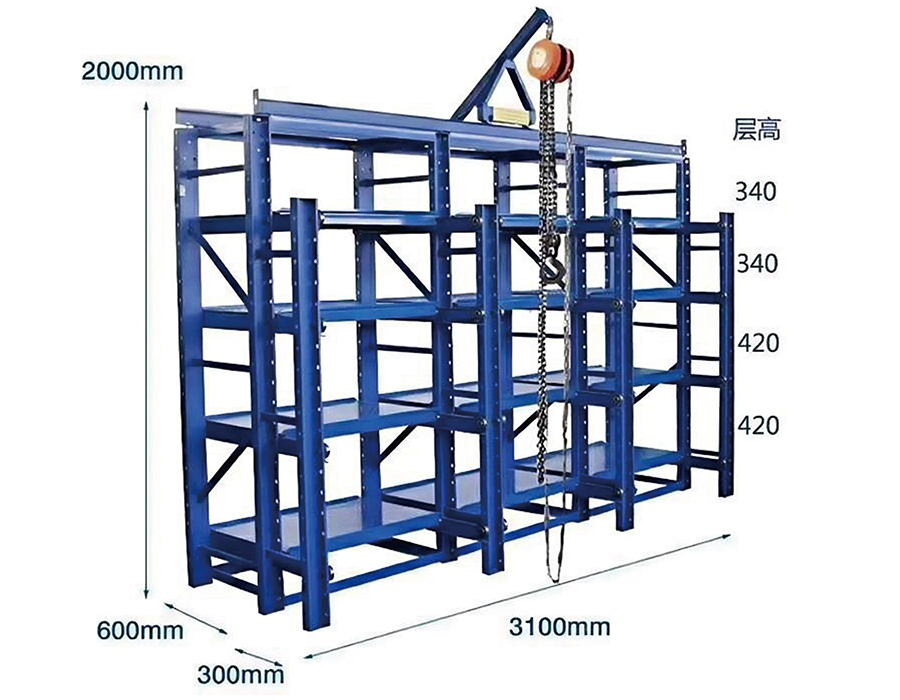
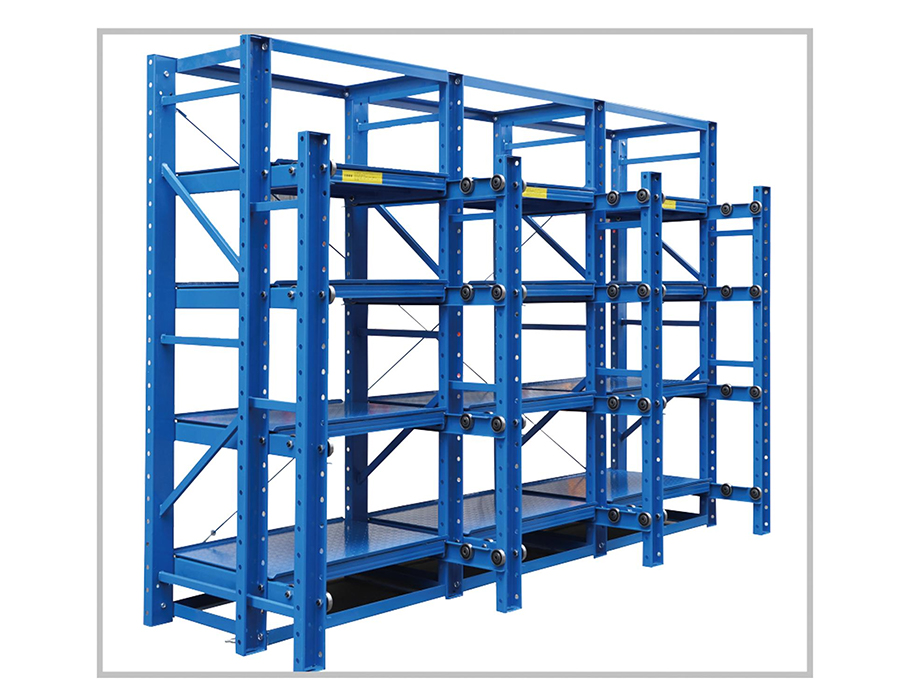
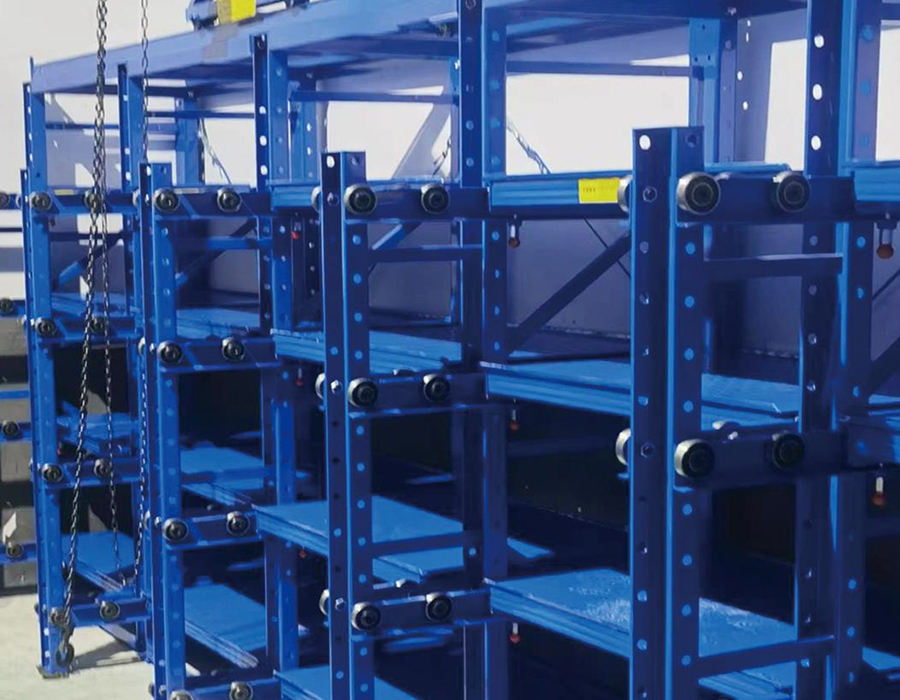
Laatikkotyyppiset muottitelineet ovat tarkoitukseen suunniteltuja säilytysjärjestelmiä teollisten työkalujen organisoituun varastointiin, luokitteluun ja noutoon. Saatavilla puoliavoimissa ja täysin avoimissa kokoonpanoissa, jotka sopivat erilaisiin muotin mitoihin, painoihin ja käyttötaajuuksiin useissa valmistusympäristöissä.
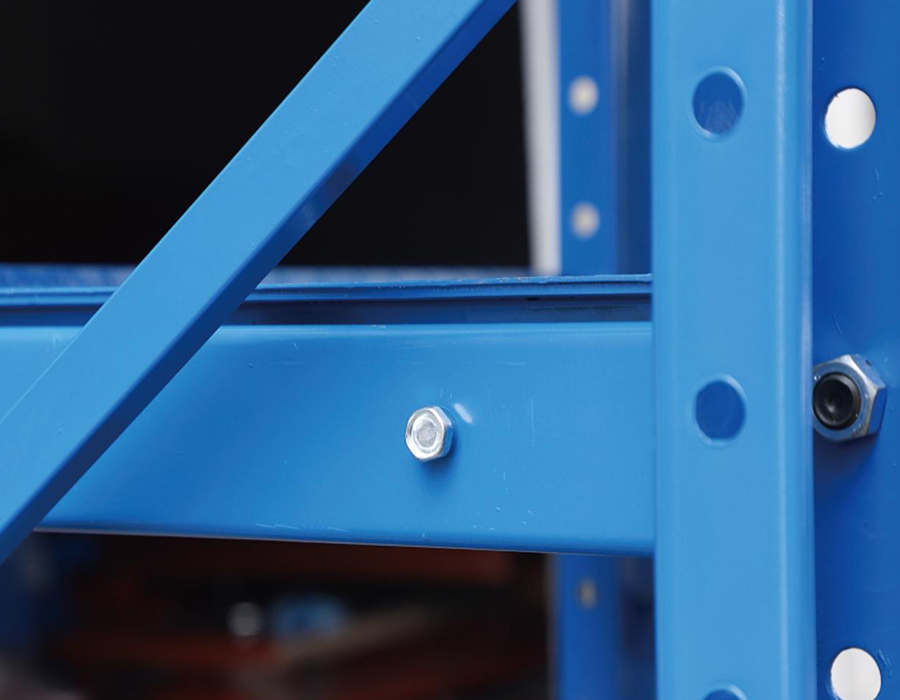
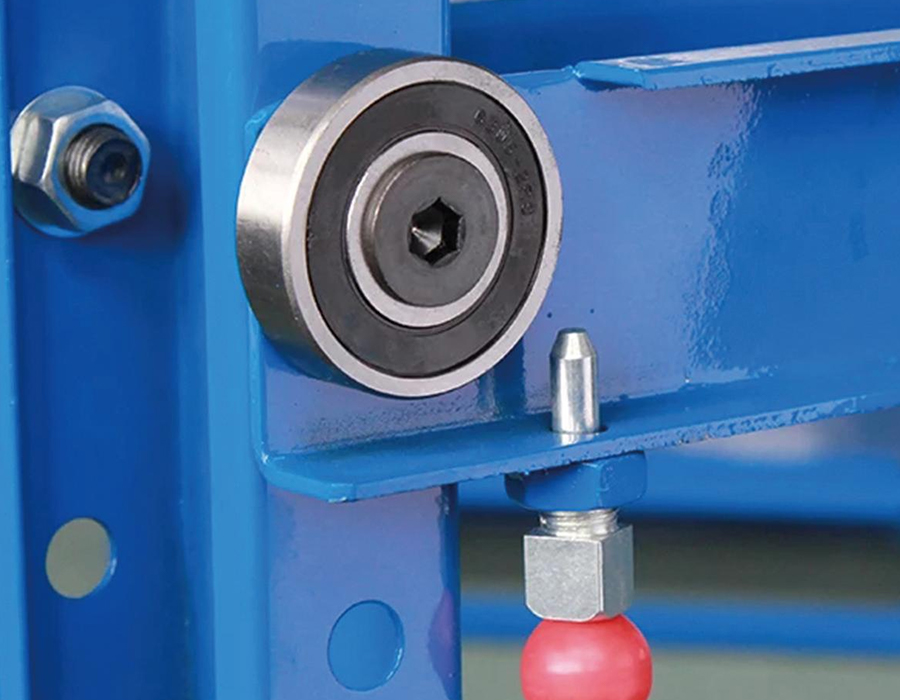
Ensisijainen rakenne koostuu lujasta kanavateräksestä tai kylmävalssatusta teräksestä valmistettuja pylväitä ja poikkipalkkeja, joissa on tarkkuusliukuasennetut laatikot sujuvan ja vaivattoman käytön takaamiseksi. Jokaisessa laatikossa on turvalukitus ja putoamisen estävät kiinnitysruuvit, jotka pitävät muotin vakauden säilytyksen aikana ja estävät tahattoman siirtymisen aiheuttamat vauriot.
Laatikon kantavuus vaihtelee 200 kg:sta 3 000 kg:aan; Täysin avoin raskas malli kantaa 1 200 kg laatikkoa kohden, ja sen mukana toimitetaan integroitu nostolaite lastausta ja noutoa varten ilman nosturia tai suuria trukkeja. Lukitusmekanismi estää rakenteellisesti useamman kuin yhden laatikon pidentämisen samanaikaisesti, mikä eliminoi useisiin avoimiin kerroksiin liittyvän painopisteen epävakauden riskin.
Ruosteenkestävä, kosteutta ja pölyä estävä pintakäsittely suojaa varastoituja työkaluja ympäristön pilaantumiselta. Ensisijaisia sovelluksia ovat mekaaninen valmistus, autojen työkalut, ruiskuvalu ja elektroniikan tuotanto – mikä parantaa muotinvaihtotehokkuutta ja alentaa työkalujen kulumista ja vaurioita.
Kuvittele varasto työvuoron lopussa: valmiiden tavaroiden lavat odottamassa vastaanottotilassa...
Lue lisääKun trukki pudottaa täyden lavan telinepalkkiin, rakenteeseen kohdistuu enemmän kuin staattist...
Lue lisääAnhui Huijian Intelligent Equipment Co., Ltd. toivotti äskettäin tervetulleeksi saksalaisen varas...
Lue lisääMiksi muottitelineet ovat keskeinen työnkulkutyökalu Missä tahansa tuotantoympäristössä,...
Lue lisääMikä on kevyet pulttittomat hyllyt? Kevyt pulttittomat hyllyt on eräänlainen säilytystel...
Lue lisääVuonna a varastointi raskaat laatikkotyyppiset muottitelineet , laatikon laajennusmekanismi on paikka, jossa suurimmat suunnitteluvaatimukset ovat keskittyneet – kuitenkin se on budjettihankinnoissa useimmin alimääritetty komponentti. Muottilaatikko voi kantaa 500 kg:sta yli 5 000 kg:n kuormia sovelluksesta riippuen, ja sen on ulotuttava kuorma tasaisesti 600–1 200 mm:n etäisyydelle ilman sivusuuntaista taipumaa, sitoutumista epäkeskokuormituksessa ja luotettavaa toimintaa tuhansien jaksojen aikana. Näitä vaatimuksia ei voida täyttää suurentamalla tavallisia kevyitä laatikkoliukuja.
Teollisuuden muottitelineiden kaksi hallitsevaa jatkojärjestelmätyyppiä ovat teräksiset rullalaakeroidut liukumäet ja profiloidut ohjauskiskojärjestelmät kierrättävillä kuulakärryillä. Rullalaakeriluukuissa käytetään karkaistuja teräsrullia, jotka kulkevat kylmämuovatussa kanavassa – ne ovat kestäviä, sietävät likaa ja helppohoitoisia, mutta niiden kantavuutta leveysyksikköä kohti rajoittaa telojen kosketusjännitys. Yli 2000 kg painaville laatikoille yksittäinen rullaliukupari tulee epäkäytännölliseksi ilman äärimmäisen leveää väliä, mikä puolestaan lisää hyllyn kokonaisleveyttä. Profiloidut ohjauskiskojärjestelmät – lähinnä työstökonetekniikasta lainatut lineaariset liikkeet – saavuttavat paljon korkeammat dynaamiset kuormitukset kapealla poikkileikkauksella, mutta ne ovat herkempiä asennuksen aikana tapahtuville kohdistusvirheille ja vaativat puhtaampia käyttöympäristöjä saavuttaakseen nimelliskäyttöiän.
Kriittinen määritysparametri ei ole vain staattinen kuormitus, vaan dynaaminen kuormitusarvo toistuvissa laajennusjaksoissa. 3 000 kg:n staattiselle kuormitukselle nimetyn liukujärjestelmän väsymisikä voi olla vain 20 000 täydellistä venymisjaksoa tällä kuormituksella – mikä kahdessa vuorossa päivässä toimivassa muottihuoneessa tarkoittaa noin kahdesta kolmeen vuotta ennen kuin laakerit on vaihdettava. Ostajien tulee pyytää dynaamisen kuormitusjakson arvoa eikä luottaa pelkästään staattiseen kapasiteettilukuun vertaillessaan laatikkotyyppisten muottitelineiden teknisiä tietoja.
Muotin paino ilmoitetaan melkein aina itse muottikokoonpanon - ytimen, ontelolevyjen ja ejektorijärjestelmän - nettopainona. Tämä luku näkyy muottikorteissa ja mitä useimmat tuotantojohtajat käyttävät määrittäessään varastointivaatimuksia. Todellinen kuorma, joka laatikkotyyppisen muottitelineen on kannettava, on kuitenkin jatkuvasti suurempi kuin muotin nimellinen paino, joskus merkittävällä marginaalilla, koska varastointiolosuhteissa kertyy ylimääräistä massaa.
Useat tekijät vaikuttavat tähän alilaskentaan käytännössä:
Luotettava suunnittelukäytäntö on käyttää 1,25-kertaista kerrointa muotin nimellispainoon määritettäessä laatikon kapasiteettia ja käsitellä sitä minimikäyttökuormituksena maksimimäärän sijaan. Varastomme raskaaseen käyttöön laatikkotyyppiset muottitelineet Ne on mitoitettu ja testattu niiden ilmoitetulla työkuormalla ja täydellä turvallisuuskertoimella - ottaen huomioon todelliset kuormitusolosuhteet, joita muotin nimellispainot rutiininomaisesti jättävät huomiotta.
Muottitelinelaatikon pintakokoonpanosta keskustellaan harvoin hankintakeskusteluissa, mutta sillä on suora vaikutus muotin tilaan varastoinnin aikana, käsittelyn helppouteen sekä muotin hakuun ja valmisteluun kuluvaan aikaan. Tasainen teräslevy – yleisin laatikon pinta – on yksinkertainen valmistaa ja yleisesti ottaen pätevä, mutta se ei ole optimaalinen pinta jokaiselle muottityypille tai säilytysaikaan.
Täyspeittoinen tasainen levy tarjoaa maksimaalisen kosketusalueen ja sopii muotteihin, joissa on tasaiset, koneistetut pohjapinnat. Keskeinen tekninen ongelma on pinnan tasaisuustoleranssi: yli 3–5 mm taipuva laatikon levy täydessä kuormituksessa luo epätasaisen tukitilan, joka voi aiheuttaa jännitystä muotin pohjalevyissä, joita ei ole suunniteltu kolmipistekuormitukseen. Rivat tulee suunnata minimoimaan keskijänteen taipuma muotin jalanjäljen alla, mikä edellyttää muotin massakeskipisteen sijainnin tuntemista suhteessa laatikkoon, ei vain sen kokonaispainoa.
Teräsliuska- tai tankoritiläpinnat mahdollistavat jäähdytysnesteen, leikkausnesteen ja muotinirrotusjäännöksen valumisen laatikon läpi sen sijaan, että ne kerääntyisivät alustan pinnalle. Tämä on erityisen arvokasta tiloissa, joissa homeet tulevat varastoon ilman täydellistä puhdistusta. Rakenteellinen kompromissi on se, että pienen jalanjäljen muottien keskittyneet kuormat lepäävät yksittäisten tankojen päällä sen sijaan, että ne jakautuisivat levyn poikki, mikä lisää paikallista jännitystä kosketuspisteissä ja mahdollisesti merkitsee pehmeitä muotin pintoja, jos tangon nousu on liian karkea.
Tiloissa, joissa säilytetään arvokkaita tarkkuusmuotteja, joissa on tiukat mittavaatimukset, laatikot voidaan varustaa koneistetuilla kohdistuspaloilla tai säädettävillä V-lohkoilla, jotka rekisteröivät muotin määrättyyn suuntaan. Tämä estää muotin siirtymisen laatikon laajennuksen aikana – todellinen riski raskaiden muottien kanssa sileillä litteillä levyillä – ja varmistaa, että nostolaitteet voivat kytkeytyä muotin nostopisteisiin johdonmukaisesti ilman uudelleensijoittelua. Paikannusominaisuuksien lisävalmistuskustannukset katetaan tyypillisesti ensimmäisen vuoden aikana, koska käsittelyaika lyhenee ja varastoinnin aiheuttaman liikkeen jälkeinen uudelleentarkastus eliminoituu.
Täysin laajennettu laatikko, jossa on 3 000 kg:n muotti, on yksi suurimmista paikallisista kuormavaatimuksista kaikissa varaston varastointijärjestelmissä. Täyden venymisen synnyttämä ulokemomentti - muotin painon ja telineen etupinnan ulottuvuuden tulo - on vastustettava kokonaan laatikon ohjausjärjestelmän toimesta ja siirrettävä takaisin telinekehykseen liukuasennusrakenteen kautta. Jos tämä kuormitusreitti katkaisee ohjaimen vian, kiinnityspultin leikkauksen tai hitsin murtuman, seurauksena on laatikon täyden painon äkillinen hallitsematon laskeutuminen.
Ilman rakenteellista redundanssia suunnitellut telinejärjestelmät luottavat yhden kuormapolun eheyteen laajennusmekanismin kautta. Redundanssin lisääminen tarkoittaa sellaisten toissijaisten tukielementtien rakentamista, jotka kytkeytyvät vain vikatilanteessa ja estävät katastrofaalisen pudotuksen ilman, että ne ovat aktiivisia normaaleissa käyttöolosuhteissa. Käytännöllisimpiä redundanssitoimenpiteitä, joita käytetään raskaaseen laatikkotyyppiseen muottitelineen suunnitteluun, ovat:
Redundanssiominaisuuksien määrittäminen lisää kustannuksia – tyypillisesti 12–18 % laatikkomekanismin kustannuksista – mutta tämä on sopiva vertailuperuste, ei telineen kokonaiskustannukset. Satojen tuhansien yuanien arvoisten työkalujen aiheuttaman homeen putoamisen aiheuttaman vastuun ja toimintahäiriön vuoksi suunnitteluinvestointi on yksinkertaisesti perusteltua.
Muotintunnistuksen ja -haun tehokkuus on toistuva toiminnan pullonkaula yli 30–50 muottia varastoivissa tiloissa, vaikka fyysinen varastointijärjestelmä olisi hyvin suunniteltu. Laatikkotyyppisen muottitelineen luontainen etu - että jokaisella muotilla on oma erillinen laatikko, joka voidaan vetää ulos ja tarkastaa yksitellen - toteutuu täysin vasta, kun tunnistusjärjestelmä mahdollistaa oikean laatikon sijoittamisen avaamatta useita laatikoita peräkkäin.
Fyysinen merkintä on lähtökohta: jokaisen laatikon etupuolelle asennettu tarrateline, joka näkyy, kun telineen käytävän puoleista pintaa lähestytään. Käytännön vaatimus on, että etikettien on pysyttävä luettavissa muottihuoneen ympäristössä – öljysumu, kosteus ja satunnaiset iskut tekevät muovitelineissä olevista paperitarroista epäluotettavia kuudesta kahteentoista kuukauteen. Ruostumattomasta teräksestä kaiverretut etiketit tai anodisoidut alumiinilevyt, joissa on lasermerkitty sisältö, ovat asianmukaisia määrityksiä ympäristöissä, joissa jäähdytys- tai irrokeaine altistuu säännöllisesti.
RFID-integrointi laatikkotasolla otetaan yhä enemmän käyttöön tiloissa, joissa käsitellään muotteja, joissa tuotantosyklit ovat lyhyitä ja vaihtuvia usein. Laatikon etupuolelle upotettu tai kiinnitetty RFID-tunniste luetaan telineen käytävässä olevalla kiinteällä antennilla tai kädessä pidettävällä lukijalla, joka yhdistää laatikon fyysisen sijainnin muotinhallintatietokantaan ilman manuaalista skannausta. Keskeinen integrointivaatimus on, että RFID-tunnisteen sijainnin on pysyttävä yhtenäisenä kaikissa järjestelmän laatikoissa – yli 20–30 mm:n vaihtelu antennin lukualueen keskipisteestä vähentää lukuluotettavuutta metallipitoisissa ympäristöissä, joissa signaalin heijastus on jo haaste. Oman tuotekehityskyvyn ja mukautettavan laatikoiden valmistuksen ansiosta pystymme suunnittelemaan RFID-yhteensopivia laatikoiden etuosia standardoiduilla tunnistetaskuilla tehdasintegroituna vaihtoehdona kenttäjälkiasennuksen sijaan.
Viivakoodi- ja QR-koodijärjestelmät ovat keskitie – alhaisemmat infrastruktuurikustannukset kuin RFID ja kestävämpiä kuin paperietiketit, kun ne tulostetaan metallitaustaiselle polyesteripaperille UV-kestävällä musteella. Tablet-laitteeseen tai mobiiliin WMS-päätteeseen yhdistetty kädessä pidettävä skanneri mahdollistaa sijainnin vahvistamisen ennen laatikon laajentamista, mikä vähentää väärän muotin löytämisen riskiä laitoksessa, jossa on useita samannäköisiä työkalusarjoja.
Laatikkotyyppiset muottitelinejärjestelmät, erityisesti ne, jotka on konfiguroitu useille raskaille muoteille, tuottavat lattian kuormituspitoisuudet, jotka usein ylittävät sen, minkä varaston vakiolattialaatat voivat tukea ilman teknisiä toimia. Kaksikerroksinen muottiteline, johon mahtuu 3 000 kg muotteja kussakin kuudessa laatikossa laatikkoa kohden, kantaa potentiaalisen 36 000 kg:n kokonaiskuorman – telinerakenteen painoa lukuun ottamatta – jaettuna neljälle pohjalevyn jalanjäljelle. Lattiapaine kunkin pohjalevyn alla voi ylittää 80–100 tonnia neliömetriä kohti, jos pohjalevyt ovat pieniä ja betonilaatta ohut.
Ensimmäinen vaihe missä tahansa muottitelineen asennuksen suunnittelussa on rakennesuunnittelijan lattiakuormitussertifikaatin hankkiminen asennusalueelle – ei rakennuksen yleisen lattiakapasiteettimääritelmän hankkiminen, joka on tyypillisesti nimellinen tasaisesti jakautunut kuorma, joka ei heijasta pistekuormituksen käyttäytymistä. Telineen pohjalevyjen alla olevat pistekuormat käyttäytyvät eri tavalla kuin jakautuneet kuormitukset laatan lävistysleikkausjännityksen suhteen, ja vanhemmat varastolattiat, jotka on suunniteltu 5 tonnin neliömetrille hajautetun kuorman, voivat olla alttiita lävistysvirheille 20 tonnin tiivistetyllä pohjalevykuormalla, vaikka kokonaispaino olisi jaetun kapasiteetin sisällä.
Jos lattiakapasiteetti on marginaalinen, käytännön ratkaisuja ovat:
Muottipintojen korroosio varastoinnin aikana on yksi kalleimmista ja ehkäistävissä olevista työkaluvaurioiden muodoista tuotantolaitoksissa, mutta sen syynä on kuitenkin usein vain riittämätön korroosionestoaineen käyttö sen sijaan, että sitä tarkastellaan varastointiympäristön ongelmana. Laatikkotyyppinen muottitelineen rakenne vaikuttaa varastoitujen muottien ympärillä olevaan mikroympäristöön tavalla, joka joko nopeuttaa tai hidastaa pinnan hapettumista riippumatta siitä, mitä ruosteenestoainetta levitetään muotin pinnalle ennen varastointia.
Kondensoituminen on ensisijainen korroosion aiheuttaja useimmissa muottien varastointiympäristöissä. Muotit, joilla on suuri lämpömassa – erityisesti kuumat tuotantosyklien jälkeen varastoidut suuret painevalutyökalut – jäähtyvät hitaasti ja kulkevat ympäröivän ilman kastepisteen läpi, kun niiden pintalämpötila laskee. Jos muottia ympäröivässä ilmassa suljetussa tai puolisuljetussa laatikossa on rajoitettu kierto, kosteus tiivistyy muotin pinnalle ja pysyy kosketuksessa pitkiä aikoja. Telinemallit, joissa on suljetut laatikkokotelot – kiinteät sivupaneelit ja yläkannet – luovat pysähtyneitä ilmataskuja, jotka pahentavat tätä vaikutusta verrattuna avoimen rungon telineisiin, jotka mahdollistavat ympäröivän ilman kierron varastoitujen muottien ympärillä.
Käytännöllisiä suunnitteluominaisuuksia, jotka vähentävät korroosioriskiä laatikkotyyppisissä muottivarastoissa, ovat:
Telinesuunnittelu ei voi kompensoida riittämätöntä pintakäsittelyä ennen varastointia. Höyryfaasikorroosion estoaine (VCI) -kalvokääre, ruosteenestoöljy levitetty kaikille maalaamattomille pinnoille ja tiivistetty jakolinjan suojaus ovat ensisijainen suojaus homekorroosiota vastaan varastoinnissa. Telineen panos on luoda olosuhteet, joissa nämä käsittelyt voivat toimia tehokkaasti – mikä tarkoittaa kondensoitumisen, saastumisen ja kosteuden kerääntymisen minimoimista sen sijaan, että vain tarjotaan kuiva lattia muotille.
Laatikon pidennysmatka on määrittelyparametri, joka asetetaan usein pyöreään numeroon – 600 mm, 800 mm tai täysi jatke – ilman järjestelmällistä analyysiä todellisesta kulkumatkasta, joka vaaditaan turvalliseen muotin nostamiseen ja käsittelyyn tietyssä laitoksessa. Alimääritelty matkamatka on yleinen käsittelyvaikeuksien ja loukkaantumisriskien lähde; ylimääritetty matkaetäisyys lisää ohjausjärjestelmän ulokemomenttia ja voi ylittää telineen rakenteellisen kapasiteetin tietyllä muotin painolla.
Laatikon vaadittava vähimmäismatka määräytyy muotin geometrian, käytetyn nostolaitteen tyypin ja telineen edessä olevan vapaan tilan mukaan. Ohjaava laskelma sisältää kolme muuttujaa:
Systemaattinen lähestymistapa on laatia skaalattu piirustus täysin pidennetystä laatikosta muotin ollessa paikallaan, peittää nosturin koukun lähestymisgeometria ja käytävän raja sekä varmistaa, että nostovälykset ja käytävän ulostulovaatimukset täyttyvät valitulla matkaetäisyydellä. Tämä piirustusharjoitus kestää alle tunnin ja eliminoi yleisimmän asennuksen jälkeisen valituksen laatikkotyyppisistä muottitelineistä – siitä, että laatikko ei ulotu tarpeeksi pitkälle nosturin turvalliseen kosketukseen työkalujen kanssa.
Ammattitaitoinen tiimimme
on valmis tukemaan sinua.


 Varastohyllyjen valmistajat